


Kirjoittaja: Weibo
Päivämäärä: Sep 15, 2026
Ekstruuderin merkitys: tyypit, toimintaperiaate ja täydellinen ostoopas
Keskikokoisen putkitehtaan huoltoinsinööri pysähtyi kerran ekstruusiolinjansa eteen ja esitti meille kysymyksen, joka kuulosti yksinkertaisemmalta kuin se oli. Hän osoitti vaihteiston ja suutinpään väliin asennettua pitkää, lämmitettyä piippua ja sanoi: "Käyttäjä kutsuu tätä suulakepuristimeksi, mutta kun hän kysyy minulta, mitä kone todella tekee, tarvitsen paremman vastauksen kuin "se tekee putkea." Hyödyllisin vastaus on, että suulakepuristin on jatkuva muovauskone. Se ottaa irtonaisia muovirakeita, sulattaa ne kuumennetussa tynnyrissä pyörivän ruuvin avulla ja pakottaa sitten sulan materiaalin muotin läpi muodostamaan kiinteän poikkileikkauksen omaavan tuotteen.
Viime vuosikymmeninä ruuviekstruuderista on tullut muovinjalostusteollisuuden laajimmin käytetty tuotantolaite. Vesiputket, ikkunoiden karmit, kaapelieristeet, ostoskassit, pakkauskalvot, vaahtomuovilevyt ja jopa ruiskupuristuskoneita syöttävät pelletit kulkevat kaikki ekstruuderin läpi jossain vaiheessa elämäänsä. Tämän artikkelin tarkoituksena on selittää suulakepuristimen merkitys käytännöllisesti: ensin määritelmä, sitten työjärjestys, sitten pääkonetyypit, standardi ruuvi- ja tynnyriterminologia, jota kohtaat tietolomakkeissa, ja lopuksi valinta- ja huoltopisteet, jotka ratkaisevat, toimiiko suulakepuristuslinja sujuvasti vai viettääkö se liian paljon aikaa korjaamolla.
Ekstruuderi on jatkuvamuovauskone: se sulattaa muovirakeita kuumennetussa tynnyrissä pyörivällä ruuvilla ja pakottaa sulatteen muotin läpi muodostamaan pitkän osan, jolla on vakio poikkileikkaus.
Mitä ekstruuderi tarkoittaa? Käytännön määritelmä
Sanakirjoissa sanalla ekstruuderi on hyvin laaja merkitys. Se kuvaa henkilöä tai konetta, joka puristaa jotain, ja valmistuksen termeissä ekstruuderin määritelmä viittaa yleensä koneeseen, joka muotoilee materiaalia pakottamalla sen muotin läpi. Metallikuulakepuristimet työntävät kuumennetut alumiiniaihiot muotin läpi profiilien muodostamiseksi; saviekstruuderit muotoilevat tiiliä ja laattoja; ruokaekstruuderit kypsentävät ja muotoilevat välipaloja ja pastaa. Muoviteollisuudessa suulakepuristimen merkitys on kuitenkin kiinnittynyt tiukasti yhteen tiettyyn konetyyppiin: ruuviekstruuderiin, jota joskus kutsutaan ruuvityyppiseksi ekstruuderiksi tai ruuviekstruuderiksi.
Erolla on merkitystä, koska muovisuulakepuristin tekee paljon enemmän kuin työntää materiaalia muotin läpi. Se myös sulattaa polymeerin, sekoittaa siihen lisäaineita, poistaa siitä kaasua ja nostaa painetta. Kone suorittaa nämä tehtävät yhdellä jatkuvalla toimenpiteellä. Tämä erottaa todellisen ekstruuderin yksinkertaisesta pumpusta tai eräsekoittimesta. Kun insinööri sanoo "meillä on ongelma ekstruuderin kanssa", hän tarkoittaa yleensä koko ruuvi- ja piippukokoonpanoa sekä sen käyttö-, lämmitys- ja ohjausjärjestelmää.
On myös hyödyllistä erottaa kone prosessista. Ekstruusio on jatkuvan muovauksen prosessi; ekstruuderi on laite, joka suorittaa sen. Monet suulakepuristuslinjat on itse asiassa rakennettu yhden suulakepuristimen ja useiden loppupään yksiköiden ympärille: suulake, kalibraattori, jäähdytyskaukalo, nostolaite ja leikkuri. Tästä syystä kaksi tehdasta voi valmistaa saman putken halkaisijan ja silti niillä on täysin erilaiset linjat riippuen ruuvin rakenteesta, tynnyrin vuorauksesta ja apuvarusteista.
Lopuksi, ekstruuderin merkitystä ei pidä sekoittaa ruiskuvalukoneeseen. Molemmat käyttävät ruuvia kuumennetussa tynnyrissä ja molemmat käsittelevät kestomuovimateriaaleja, mutta ruiskuvalukone toimii ajoittain: se liikuttaa ruuvia edestakaisin, täyttää suljetun muotin, avaa muotin, työntää osan ja toistaa syklin. Ekstruuderi tuottaa jatkuvaa sulavirtaa ja saavuttaa vakaan tilan vasta, kun ruuvi pyörii jatkuvasti vakaalla nopeudella ja sulavirta tulee tasaiseksi. Tämän vakaan tilan vaatimuksen ymmärtäminen on ensimmäinen askel kohti kaikkea muuta ekstruusiota koskevaa ymmärtämistä.
Muoveissa ekstruuderi on jatkuvatoiminen ruuvikäyttöinen kone, joka sulattaa, sekoittaa ja purkaa polymeeriä paineen alaisena; ruuvi-piippu-pari, ei pelkkä muotti, määrää, kuinka hyvin koko prosessi toimii.
Kuinka ekstruuderi toimii? Toimintaperiaate
Jokainen ruuviekstruuderi, merkistä tai koosta riippumatta, toimii samalla fyysisellä periaatteella: ruuvi pyörii tiukasti kiinnitetyn tynnyrin sisällä vetäen rakeista polymeeriä eteenpäin samalla kun lämpö ja kitka pehmentävät sitä. Jos piippu olisi läpinäkyvä ja voit zoomata ruuvikanavaan, näkisit muovin liikkuvan jatkuvana spiraaliaaltona. Viisi erillistä vaihetta tapahtuu tällä lyhyellä matkalla suppilosta muotiin.
Viisi vaihetta rakeista sulatukseen
- Ruokinta. Suppilosta tulevat pelletit tai jauhe putoavat ruuvikanavaan, kun pyörivä ruuvi vetää materiaalia eteenpäin. Syvävyöhyke määrittää sen, kuinka paljon materiaalia pääsee koneeseen.
- Sulaminen. Pyörivän ruuvin ja tynnyrin seinämän välinen kitka sekä tynnyrin lämmittimien lämpö alkaa sulattaa polymeeriä. Puristusvyöhykkeellä kanavan tilavuuden pienentyessä rakeet puristuvat kuumaa tynnyrin pintaa vasten ja muodostuu sulakalvo.
- Sekoitus. Sula jatkuu eteenpäin ja ruuvilennot synnyttävät leikkausvoimaa, joka hajottaa lisäaineet, pigmentit, täyteaineet ja lasikuidun tasaisesti sulatteen läpi.
- Mittaus. Mittausvyöhykkeellä kanavalla on tasainen matala syvyys. Tässä ruuvi toimii syrjäytyspumppuna, joka tuottaa vakaan, paineohjatun sulavirtauksen suuttimeen.
- Muotin muodostus. Tynnyrin päässä sula pakotetaan suuttimen aukon läpi, mikä antaa tuotteelle sen muodon. Alavirran laitteet vetää, jäähdyttää ja leikkaa esiin tulevaa profiilia.
Komponentit, jotka tekevät sarjan mahdolliseksi
Jokainen vaihe perustuu tiettyyn mekaaniseen komponenttiin. Tynnyri on paksu, karkaistu teräsputki, joka sisältää materiaalin ja imee lämpöä. Ruuvi on liikkuva elementti, joka kuljettaa ja vaivaa muovia; sen halkaisija ja pituus-halkaisijasuhde säätelevät suurelta osin tehoa ja sulatteen laatua. Käyttöjärjestelmä, yleensä vaihteistolla varustettu AC-moottori, määrittää vääntömomentin ja ruuvin nopeuden. Lämmitysnauhat tynnyrin ympärillä antavat lisälämpöä käynnistyksen yhteydessä ja säätelevät tynnyrin lämpötilaa, kun taas jäähdytystuulettimet tai vesikanavat poistavat ylimääräistä lämpöä sulan leikkausvoiman ollessa korkea. Suulake on lopullinen muotoiluaukko ja suulakkeen edessä oleva siivilävaihdin tai katkaisulevy suodattaa lian. Kaikkien näiden komponenttien on toimittava yhdessä, koska polymeeri ei sula yhtenä kappaleena; se sulaa asteittain ja mikä tahansa häiriö yhdessä vaiheessa muuttaa olosuhteita jokaisessa myöhemmässä vaiheessa.
Kun kone käy normaalisti, sulavirta suulakkeessa on tasainen ja ruuvin kierroskohtainen teho on vakaa. Kun jokin komponenteista alkaa pettää, ensimmäiset merkit näkyvät lähes aina vaihteluina tehossa, paineessa tai sulamislämpötilassa. Tästä syystä kokeneet huoltotiimit tarkkailevat painemittareita ja moottorin ampeerilukuja sen sijaan, että odottaisivat näkyviä tuotevirheitä.
Ruuvin geometria säätelee myös viipymisaikaa ja leikkausnopeutta. Pitkä ruuvi, jossa on lempeä puristussuhde, antaa pidemmän viipymisajan ja pienemmän leikkausnopeuden, mikä on ihanteellinen lämpöherkille materiaaleille, kuten PVC:lle. Lyhyt ruuvi, jolla on jyrkkä puristussuhde, käyttää suurta leikkausnopeutta, mikä parantaa sekoittumista, mutta nostaa sulamislämpötilaa. Tämä kompromissi koskee jokaista seuraavassa luvussa kuvattua ruuvityyppiä.
Kaikki ekstruuderit noudattavat samaa viisivaiheista järjestystä: syöttö, sulatus, sekoitus, annostelu ja muotti; epätasapaino missä tahansa vaiheessa näkyy välittömästi tehon vaihteluna tai sulamislämpötilan ajautumana.
Ekstruuderien päätyypit ja mitä kukin nimi tarkoittaa
Käytännön keskustelussa "minkä tyyppinen suulakepuristin sinulla on?" viittaa melkein aina ruuvijärjestelyyn. Ruuvi on osa, joka antaa koneelle nimen: yksiruuviekstruuderi, kaksoisruuviekstruuderi, planeettarullaekstruuderi tai mäntäekstruuderi. Jokainen malli on olemassa, koska se ratkaisee erilaisen käsittelyongelman, ja väärän valinta rajoittaa tuotantoa tai vahingoittaa materiaalia.
Yksiruuviset suulakepuristimet
Yksiruuvinen ekstruuderi on maailman yleisin tyyppi ja kone, jota useimmat ihmiset tarkoittavat sanoessaan "ekstruuderi". Se koostuu yhdestä tynnyrissä pyörivästä ruuvista, jossa on yleensä tasainen reikä tai uritettu syöttöosa. Sen etuja ovat yksinkertainen rakenne, alhaiset kustannukset, helppokäyttöisyys ja luotettava tuotanto tarkasti määritellyille materiaaleille, kuten polyeteenille, polypropeenille ja polystyreenille. Useimmissa putki-, profiili-, kalvo- ja levylinjoissa käytetään yksiruuviekstruudereita, koska nämä tuotteet vaativat vakaan sulatteen intensiivisen sekoittamisen sijaan.
Yksiruuvikoneiden ruuvisuunnittelu noudattaa klassista kolmen vyöhykkeen geometriaa: syöttöalue, puristusvyöhyke ja annostelualue. Kunkin vyöhykkeen syvyys ja pituus määräävät puristussuhteen, joka on tavallisesti 2:1-3,5:1 yleiskäyttöisille polymeereille. Oikein valitulla ruuvilla yksiruuvinen ekstruuderi voi tuottaa erittäin vakaan sulapaineen, mutta se on kohtalainen sekoitin; täyteaineet ja pigmentit voivat jäädä huonosti dispergoituneiksi, ellei ruuvissa ole ylimääräisiä sekoituselementtejä. Monille prosessoreille vastaus on ostaa yksi ruuvi ja piippu yhteensopivana parina erikoistuneelta valmistajalta erillisten lähteiden sijaan.
 Yhteensopivat yksiruuvi- ja tynnyrisarjat vakaaseen ekstruusioon Tämä toimittaja tarjoaa yhteensopivia yksiruuvi- ja piippupareja, jotka on suunniteltu vakaaseen sulapaineeseen pitkäaikaisissa sovelluksissa, kuten PE-putkissa, -kalvoissa ja -levyissä. Tarkkuuskoneistettu seosteräsrakenne tukee tasaista pehmitystä ja vähentää kulumista. Näytä tuote →
Yksiruuvikoneiden tyypillisiä sovelluksia ovat PE-vesiputki, PPR-putki, polyeteenikalvo, PP-levy, PS-profiili ja kaapelieristys. Näissä töissä kone käyttää yhtä materiaalia pitkiä aikoja, ja ruuviprofiili viritetään vain kyseiselle materiaalille.
Kaksoisruuviekstruuderit: yhdensuuntaiset ja kartiomaiset
Kun sovellus vaatii parempaa sekoitusta tai jauheen suoraa käsittelyä, kaksoisruuviekstruuderi on yleensä parempi ratkaisu. Kuten nimikin kertoo, koneessa on kaksi ruuvia vierekkäin yhdessä tynnyrissä; ruuvit voivat olla toisiinsa tai ei-kiinnittyviä, pyöriviä yhdessä tai vastakkain. Kestomuovisekoituksessa yleisin järjestely on keskenään pyörivät rinnakkaiset kaksoisruuvit. Kahdeksan reikä ja itsepyyhkivät ruuviprofiilit antavat hyvän pinnan uusiutumisen ja korkean sekoitustehokkuuden ja paljon lyhyemmällä viipymäajalla kuin yksiruuvikoneessa. Aikaisempi tekninen artikkelimme selittää, kuinka rinnakkainen kaksoisruuvitekniikka saavuttaa tehokkaan materiaalin sekoittamisen, kuljetuksen ja käsittelyn askel askeleelta yksityiskohtaisesti.
Kartiomaiset kaksoisruuviekstruuderit toimivat eri tavalla. Ruuvit ovat leveämpiä syöttöpäässä ja kapeampia poistopäässä, ja piippu sopii tähän kartiomaiseen muotoon. Tämä muotoilu puristaa materiaalia vähitellen, mikä tuottaa hellävaraisen, matalan leikkausvoiman sulamisen. Kartiomaisia kaksoisruuvikoneita käytetään laajalti jäykille PVC-putkille ja -profiileille, koska PVC on herkkä lämmölle ja leikkaukselle; kartiomainen geometria pitää sulamislämpötilan alhaisena ja tuottaa silti korkean tehon alhaisella ruuvin nopeudella.
 Kartiomainen kaksoisruuvi ja piippu hellävaraiseen PVC-käsittelyyn Kartiomaiset kaksoisruuvi- ja piippukokoonpanot tarjoavat alhaisen leikkausvoiman sulamisen, joka on ihanteellinen jäykille PVC-putkille ja -profiileille. Korkealaatuinen seosteräs optimoidulla geometrialla parantaa sekoituksen tasaisuutta ja vähentää samalla energiankulutusta ja ylläpitokustannuksia. Näytä tuote →
Prosessoreille käytännön ero voidaan tiivistää seuraavasti: rinnakkaiset kaksoisruuvit sekoittuvat parhaiten ja ovat ihanteellisia yhdisteille, masterbatchille ja pelleteille; kartiomaiset kaksoisruuvit sulavat hellästi ja sopivat ihanteellisesti PVC-jauheelle ja -profiileille. Työkalu- ja ruuviparit eivät ole keskenään vaihdettavissa näiden kahden tyypin välillä, vaikka ulkohalkaisija olisi sama, koska kartiogeometria on yksilöllinen jokaiselle konemallille.
Planeettarullaekstruuderit
Planetaarinen rullapuristin on erityinen rakenne, joka sijaitsee yhden ruuvin ja kaksoisruuvin välissä. Pääruuvia, jota kutsutaan aurinkorullaksi tai keskikaraksi, ympäröivät useat pienemmät planeettakarat, jotka pyörivät tynnyrin sisällä, jossa on uritettu sisäseinä. Tuloksena on erittäin suuri lämmönvaihtopinta kompaktissa pituudessa. Materiaali leikataan monissa pienissä rakoissa samassa lämpötilassa, mikä antaa erinomaisen lämpötasaisuuden ilman suurta mekaanista leikkausta. Nämä koneet toimivat usein sulatepumpuina kalvo- ja levylinjoissa tai viimeisenä sekoitusvaiheena juuri ennen seulavaihtajaa, jossa ne poistavat agglomeraatteja ja lämpötilaerot, jotka ovat jääneet ylävirran yksittäisestä ruuvista.
Kumin ja vaahdon käsittelyssä käytettävät erikoisekstruuderit
Kumiekstruuderit, joita kutsutaan myös lämmin- tai kylmäsyöttökumiruuveiksi, on suunniteltu kumiyhdisteille; niissä on syvempiä lentoja ja alhaisemmat nopeudet elastomeerin ylikuumenemisen välttämiseksi. Vaahtopolyeteenille prosessorit käyttävät EPE-vaahtoekstruusioruuvi-tynnyrisarjaa, joka on optimoitu ruiskuttamaan paisutteita sulatteeseen vakaassa paineessa. On myös mäntäekstruudereita, jotka työntävät kiinteää materiaalikappaletta, kuten PTFE:tä tai UHMWPE:tä, eteenpäin männällä pyörivän ruuvin sijaan. Nämä koneet eivät sulata polymeeriä samalla tavalla kuin ruuvikoneet; ne ovat riippuvaisia korkeasta paineesta ja kuumennetusta suulakkeesta.
| Ekstruuderin tyyppi | Ruuvijärjestely | Tyypillinen L/D-suhde | Soveltuu parhaiten | Yleisiä tuotteita |
|---|---|---|---|---|
| Yksi ruuvi | Yksi ruuvi tynnyrissä | 20:1 - 34:1 | Vakaa sulan toimitus vakiopolymeereille | Putket, profiilit, kalvot, levyt, kaapelien pinnoitus |
| Rinnakkainen kaksoisruuvi | Kaksi toistensa kanssa pyörivää ruuvia | 28:1 - 48:1 | Intensiivinen sekoitus ja sekoitus | Valmistusseos, yhdisteet, kierrätetyt pelletit |
| Kartiomainen kaksoisruuvi | Kaksi toisiaan vastakkain pyörivää ruuvia | 16:1 - 25:1 | Lämmönherkkien jauheiden hellävarainen sulatus | Jäykkä PVC-putki, profiilit, puu-muovi-komposiitti |
| Planetaarinen rulla | Keskikara planeettasatelliiteilla | 5:1 - 15:1 | Lämpökäsittely ja sulahomogenointi | Kalvo- ja levylinjat sulatepumppuina |
| Kumikylmäsyöttö | Yksi syvälle lentävä ruuvi | 8:1 - 16:1 | Vulkanoimattomien kumiyhdisteiden ekstrudointi | Kumitiivisteet, rengaskomponentit, tiivisteet |
| Ram-ekstruuderi | Mäntäkäyttö, ei pyörivää ruuvia | Ei sovellu | Korkeaviskositeettiset polymeerit, jotka tuskin sulavat | PTFE ja UHMWPE tangot, putket, profiilit |
Ekstruuderin nimi kertoo sen ruuvijärjestelyn, ja tämä järjestely määrittää materiaalin, jota se voi käsitellä, sekoitusenergian, jota se voi toimittaa, ja tuotteen muodot, joita se pystyy ylläpitämään taloudellisesti.
Ruuvi ja piippu: ydinkomponentit, jotka määrittävät ekstruuderin
Sekä konesuunnittelijat että kokeneet huoltohenkilöt kertovat, että todellinen suulakepuristin on ruuvi ja piippu. Moottori, vaihteisto ja lämmitysjärjestelmä ovat olemassa vain ruuvin kiertämiseksi ja piipun pitämiseksi oikeassa lämpötilassa. Jos ruuvin ja piipun pari toimii huonosti, mikään alavirta ei voi korjata sitä. Tässä luvussa selitetään geometria, materiaalit ja prosessointiikkunat, jotka määrittelevät kuinka ruuvipiippusarja tulee ymmärtää.
Ruuvin geometria: Halkaisija, L/D-suhde ja puristussuhde
Ensimmäinen numero suulakepuristimen tietosivulla on ruuvin halkaisija, yleensä millimetreinä. Esimerkiksi 75 mm:n yksiruuvipuristin tarkoittaa, että ruuvin ulkohalkaisija on 75 mm; lähtökapasiteetti skaalautuu karkeasti halkaisijan neliön mukaan, joten 90 mm:n ruuvi voi tuottaa huomattavasti enemmän tehoa samalla ruuvin nopeudella. Toinen luku on L/D-suhde, piipun pituuden suhde ruuvin halkaisijaan. 75 mm:n ruuvi, jonka L/D-suhde on 30, tarkoittaa, että piipun tehollinen pituus on 2250 mm. Pidemmät koneet tarjoavat pidemmän viipymisajan ja pidemmän sekoituspituuden, mikä on hyödyllistä, kun lisäaineet on lisättävä asteittain.
Puristussuhde on syöttövyöhykkeen kanavan syvyyden ja mittausvyöhykkeen kanavasyvyyden suhde. Se kuvaa kuinka voimakkaasti materiaalia puristetaan sen kulkiessa ruuvia pitkin. Tyypillisen yleiskäyttöisen ruuvin puristussuhde on 2,5:1 - 3:1. Jos suhde on liian alhainen, sulate ei ole tarpeeksi paineistettu ja ulostulopiikkejä; jos se on liian korkea, sula ylikuumenee ja polymeeri hajoaa.
Tynnyrin rakenne ja sisävuoraukset
Tynnyrin tulee sisältää korkea paine, johtaa lämpöä tasaisesti ja kestää kulutusta. Pienissä ekstruudereissa käytetään yksiosaista tynnyriä, joka on valmistettu karkaistusta teräksestä ja jonka reiässä on typpikäsittely. Suurissa koneissa ja koneissa, joissa käytetään hankaavia tai syövyttäviä materiaaleja, käytetään bimetallipiippua: vahvaa teräskuorta, jossa on erittäin kova sisävuoraus, joka levitetään keskipakovalulla tai sintraamalla. Yleisimmät vuorausmateriaalit ovat runsaasti kromia sisältävät rauta- ja volframikarbidiseokset.
Tynnyrin kuluminen näkyy yleensä ensin syöttövyöhykkeellä, koska materiaali on siellä edelleen kiinteää ja aiheuttaa suurta kitkaa pellettien läpi. Lasikuituvahvisteisissa materiaaleissa korkean kulumisen vyöhyke siirtyy usein annostelualueelle, jossa sulamisnopeus on korkea ja kuidun päät hankaavat metallia. Korroosio, joka on yleistä käsiteltäessä PVC:tä tai tiettyjä happamia kaasuja vapauttavia palonestoaineita, vaikuttaa koko piipun pituuteen. Oikea valinta nitridoidun teräksen, kaksimetallisen korkeakromin ja bimetallisen volframikarbidin välillä riippuu materiaalireseptistä, ei vain budjetista.
 Bimetalliruuvi ja tynnyri hankaaville ja syövyttäville materiaaleille Bimetalliset ruuvi- ja piippuvaihtoehdot, joissa on volframikarbidia tai nikkelipohjaisia seoksia, tarjoavat pitkän käyttöiän lasikuituvahvisteisille ja syövyttäville muoveille. Kovuus HRC60-70 asti vähentää vaihtotiheyttä ja tukee jatkuvaa käyttöä korkeissa lämpötiloissa. Näytä tuote →
Ruuviteräslaadut noudattavat samaa filosofiaa. Nitratut ruuvit on karkaistu kaasunitrauskäsittelyssä ja tarjoavat edullisen ratkaisun standardipolymeereille. Hiomayhdisteiden käyttöikää pidentää huomattavasti bimetalliruuvi, jonka reunat ovat kovat, tai täydellinen suojapinnoite. Jotkut prosessorit valitsevat vaihdettavan ruuvirakenteen, jota kutsutaan myös modulaariseksi ruuviksi, jotta sama kone voi suorittaa useita tuotereseptejä vaihtamalla vain ruuvia, mikä yksinkertaistaa myös huoltoa.
Käsittelyikkunan valitseminen: Miksi tynnyrin lämpötila-asetukset noudata materiaalia
Tynnyrin lämpötilan asetusarvot eivät ole koskaan mielivaltaisia; ne seuraavat polymeerin käsittelyikkunaa. Jokainen kestomuovi pehmenee ja sulaa suhteellisen kapealla alueella, ja tämän alueen ulkopuolelle jääminen aiheuttaa näkyviä laatuongelmia. Jos tynnyri on liian kylmä, sulate pysyy viskoosina ja epävakaana, mikä aiheuttaa virran nousua ja sulamattomia rakeita tuotteeseen. Jos tynnyri on liian kuuma, polymeeri hajoaa ja tuote muuttuu keltaiseksi, hauraaksi tai huuhtoutuneen harmaaksi. Tästä syystä mikä tahansa mielekäs suulakepuristimen määritelmä sisältää ajatuksen kontrolloidusta lämpötilapolusta suppilosta suppiloon.
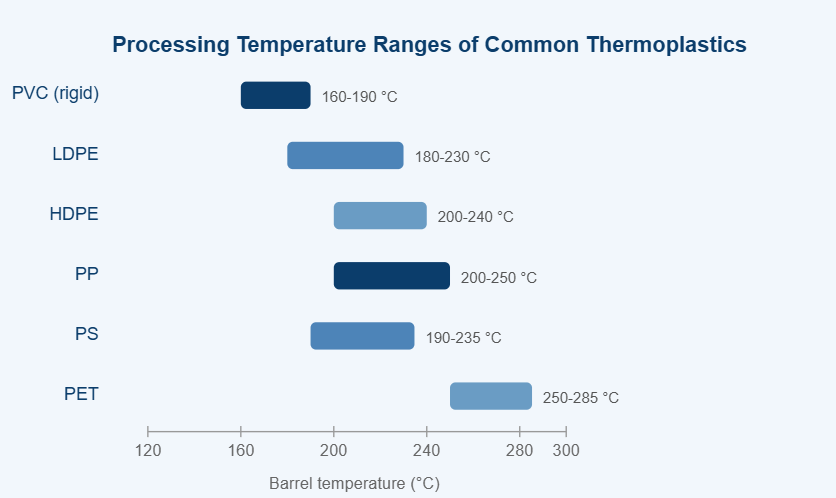
Tyypilliset tynnyrilämpötilaikkunat kuudelle tavalliselle kestomuoville, joita käsitellään ruuviekstruudereilla. Todelliset asetusarvot riippuvat viipymäajasta, ruuvin rakenteesta ja stabilointipakkauksista.
Yllä oleva kaavio vertaa likimääräisiä piipun lämpötilaikkunoita kuudelle kestomuoville, joita käsitellään rutiininomaisesti yksiruuvi- ja kaksiruuvisuulakepuristimessa. Kaavion ensimmäinen viesti on, että tavalliset muovit eivät ole keskenään vaihdettavissa; jokainen hartsi vaatii oman lämpötila-alueensa. PVC istuu alapäässä, koska se alkaa hajota noin 200 °C:ssa vapauttaen suolahappoa ja värjääntyessään nopeasti. Polyeteenit peittävät anteeksiantavan ja leveän ikkunan, minkä vuoksi LDPE on aloittelijan helpoin ekstrudoitava materiaali. HDPE tarvitsee hieman korkeamman tynnyrin asetusarvon kuin LDPE estääkseen sulamattomia kiteitä kalvossa. Polypropeeni käyttäytyy samalla tavalla ennen hajoamista, mutta sen terävä sulamispiste tarkoittaa, että vain muutaman asteen vaihtelu voi muuttaa sulavirtaa selvästi. Polystyreeni kestää myös lämpöä, mutta vaatii yleensä hyvän tuuletuksen suuremmissa koneissa. PET vaatii korkeimpia lämpötiloja, ja se vaatii huolellisen kuivauksen ennen ekstruusiota, koska kosteus hydrolysoi polymeeriketjua ja alentaa viskositeettia. Erilaiset ikkunat vaikuttavat suoraan ruuvin suunnitteluun: matalan lämpötilan materiaalit kestävät suurta leikkausvoimaa, kun taas korkean lämpötilan materiaalit vaativat pienemmän leikkausprofiilin ja pidemmän annostelualueen. Siksi, kun prosessori vaihtaa PVC:stä PP:hen samassa koneessa, suositeltu käytäntö on vaihtaa ruuvipiippusarja uudelle polymeerille suunniteltuun. Myös raaka-aineiden vaihtelut, kuten erilaiset molekyylipainot, muuttavat ihanteellista ikkunaa, joten kokenut kuljettaja kiinnittää aina huomiota sulamislämpötilan trendiin, ei vain tynnyrin asetusarvoon. Lyhyesti sanottuna kaavio selittää, miksi ekstruuderin ruuvi ja piippu eivät koskaan ole yksikokoisia.
Kulutusta kestävät vaihtoehdot ja pintakäsittelyt
Nitrattu kotelo
Karkaistu typen pinta; alhaiset kustannukset; sopii puhtaaseen PE- ja PP-käsittelyyn.
Bimetallinen korkea kromi vuori
Tasapainoinen kulutus- ja korroosionkestävyys; standardi talkilla ja kalsiumkarbonaatilla täytetyille yhdisteille.
Bimetallinen volframikarbidivuori
Huippuluokan kulutuskestävyys lasikuitu- ja mineraalitäytteisille hankausmateriaaleille.
Modulaarinen ruuvi vaihdettavilla kulutuselementeillä
Prosessoreille, jotka vaihtavat reseptejä usein ja haluavat alhaisempia vaihtokustannuksia.
Näiden vaihtoehtojen valinta muuttaa koneen kokonaiskustannuksia. Nitrattu tynnyri voidaan korjata poistamalla vanha pinta ja nitraamalla uudelleen, mutta kulunut volframikarbidivuori vaatii yleensä uuden tynnyrin. Sitä vastoin lasikuituyhdisteitä käyttävä suuri tuotantokone maksaa tavallisesti volframikarbidivuorauksen takaisin yhden tuotantokauden aikana, koska seisokit vähenevät.
Ruuvi ja piippu ovat yksi toimiva pari; geometria, teräslaatu ja pintakäsittely on sovitettava polymeeriin ja sen täyteaineisiin, ja käsittelylämpötilakaavio on kartta tälle valinnalle.
Ekstruuderien yleiset teolliset sovellukset
Ekstruudereita esiintyy lähes kaikilla muovinvalmistussektoreilla, mutta niiden suorittamat tehtävät voidaan ryhmitellä kahteen perheeseen: valmiin profiilin suora muotoilu ja materiaalien sekoittaminen, jotka sitten muodostetaan pelleteiksi, kalvoiksi tai muiksi puolivalmiiksi tuotteiksi. On tärkeää ymmärtää, mihin perheeseen sovelluksesi kuuluu, kun luet laitetietolehtiä.
| Valmiiden profiilien suora muotoilu
| Yhdistäminen ja talteenotto
|
Hyödyllinen nyrkkisääntö: jos tuotteella on oltava tarkka poikkileikkaus, valitse ekstruuderityyppi, joka tunnetaan vakaasta tuotosta, ja käytä tälle yksittäiselle tuotteelle suunniteltua ruuvia; Jos tuote on pelletti tai seos, jonka tarkka koostumus on tärkeämpi kuin sen muoto, valitse kone, jossa on intensiivinen sekoitus ja varaa ruuvinvaihtoon enemmän huoltoaikaa.
Vaahtoekstruusio ansaitsee erityisen maininnan, koska se yhdistää kaksi perhettä. EPE-vaahtoruuvipiippusarjan on ensin sulatettava polymeeri kokonaan, sitten ruiskutettava sulatteeseen fysikaalista paisuttetta ja pidettävä sula sitten korkeassa paineessa, kunnes suulake poistuu. Koko ruuviprofiili on optimoitu tätä painetietä varten, minkä vuoksi vaahtopolyeteenin prosessorit eivät käytä tavallisia PE-ruuveja.
Ekstruusiosovellukset jakautuvat suoraan muotoiluun ja sekoitusintensiiviseen sekoitukseen; väärän koneperheen valitseminen tarkoittaa taistelua tuotetta, ruuvia ja huoltoaikataulua vastaan ensimmäisestä päivästä lähtien.
Oikean suulakepuristimen, ruuvin ja piipun valitseminen
Suulakepuristimen valitseminen tai sen ruuvin ja piipun vaihtaminen on päätös, joka tulisi tehdä tietolehtien numeroiden perusteella arvausten sijaan. Viisi tekijää kantaa suurimman osan painosta.
- Materiaalin resepti ja muoto: hartsityyppi, lisäaineet, täyteaineet, kierrätyssisältö ja onko rehu neitseellisiä pellettejä vai jauhetta.
- Tulostavoite: tarvittava kg/h, joka määrittää ruuvin vähimmäishalkaisijan ja käyttötehon. Ruuvin halkaisijan kaksinkertaistaminen noin nelinkertaistaa pumppauskapasiteetin samalla ruuvin nopeudella.
- Sulan laatuvaatimukset: seinämän paksuuden, täyteaineen jakautumisen ja värin toleranssit; vaativat toleranssit vaativat pidempää L/D-suhdetta ja mahdollisesti sulku- tai sekoitusruuvia.
- Kulutus- ja korroosioympäristö: hankaavat täyteaineet, kuten lasikuitu, talkki ja titaanidioksidi, ja syövyttävät sivutuotteet, kuten PVC:n hajoamiskaasut, valitsevat nitridoitujen ja bimetallisten materiaalien välillä.
- Nykyinen koneen käyttöliittymä: laipan mittojen, keskilinjan korkeuden, vetokiilauran, lämmitysvyöhykkeiden ja ohjausohjelmiston on oltava täsmälleen samat.
| tekijä | Mitä tarkistetaan | Väärän valinnan seuraus |
|---|---|---|
| Polymeeriresepti | Sulavirtausindeksi, lisäaineet, täyteaineprosentti, hajoavuus | Ylikuumeneminen, ruuvin kuluminen tai huono leviäminen |
| Lähtö | kg/h tietyllä ruuvin nopeudella ja vastapaineella | Linja ei voi saavuttaa tuotantotavoitetta |
| L/D suhde | Reseptissä vaadittu pituus-halkaisija-suhde | Lyhyt L/D tarkoittaa epävakaata sulamista; pitkä L/D voi aiheuttaa lämpövaurioita |
| Puristussuhde | Vastaa polymeerityyppiä ja irtotiheyttä | Kipuilevat, palavat tai sulamattomat rakeet |
| Käytä suojavarusteita | Piipun vuoraustyyppi ja ruuvin pinta | Ennenaikainen kuluminen ja tuotteen saastuminen metallihiukkasilla |
| Geometrinen istuvuus | Halkaisija, kokonaispituus, kiilaura, lämmitinvyöhykkeet, laippa | Konetta ei voi asentaa tai vuodot sulavat |
Työskentely ruuvin ja tynnyrin valmistajan kanssa
Koska ruuvi ja piippu ovat mukautettuja osia, parhaat tulokset saadaan työskentelemällä valmistajan kanssa, joka kysyy oikeat kysymykset ennen lainaamista. Pätevä muovikoneiden komponenttien valmistaja kysyy koneen merkkiä, ruuvin halkaisijaa, L/D-suhdetta, tehokohdetta, käyttämääsi polymeeriä ja lisäaineita sekä nykyistä vikatilaa, olipa kyseessä kuluminen, korroosio tai huono sekoitus. Heidän tulee myös sopia tarkat piirustusmitat, sillä puolen millimetrin mitta voi muuttaa tehoa ja sulamiskäyttäytymistä. Monilla vientimarkkinoilla prosessoijat ostavat ruuvipiippusarjoja suoraan valmistajalta välttääkseen välitukkukauppiaiden arvonlisäyksen ja saavat samalla sovellustukea.
Omassa vuonna 1990 perustetussa työpajassamme, joka on palvellut asiakkaita Yhdysvalloissa, Saksassa, Dubaissa, Vietnamissa ja Thaimaassa, näemme usein saman virheen: prosessori ostaa täydellisen suulakepuristimen yhdeltä toimittajalta ja ostaa myöhemmin ruuvipiippusarjat eri lähteestä odottaen niiden olevan keskenään vaihdettavissa. Käytännössä ruuvi- ja piippusarjat on valmistettava yhteensopivana parina, oikealla säteittäisellä välyksellä ja lentotoleransseilla. Kun ne on sovitettu yhteen, teho kierrosta kohti pysyy vakaana ja kone käy hiljaa; kun niitä ei ole, huomaat jyrähtämistä, lämpötilan vaihteluita ja nopeaa kulumista.
Ruuvipiippusarjan valinta alkaa viidellä numerolla: materiaali, teho, sulatteen laatu, kulumisympäristö ja koneen käyttöliittymä; se päättyy yhteen räätälöityyn komponentipariin.
Huolto, kuluminen ja käyttöikä
Jopa oikein valittu ekstruuderi kuluu. Ruuvi ja piippu ovat kosketuskoneen osia, ja jokainen ruuvin kierros tuottaa pienen määrän kitkaa piipun seinämää ja materiaalia vasten. Todellinen kysymys ei ole siitä, tapahtuuko kulumista, vaan kuinka nopeasti ja millä alueella.
Yleisimmät kulumismekanismit
- Täyteaineiden hankaava kuluminen: lasikuidut, kalsiumkarbonaatti, talkki ja titaanidioksidi toimivat kuin hiekkapaperi tynnyrin sisällä.
- Happamien sivutuotteiden syövyttävä kuluminen: PVC:n hajoaminen vapauttaa suolahappoa; paloa hidastavat ja jotkin biopohjaiset polymeerit vapauttavat muita aggressiivisia yhdisteitä.
- Metalli-metallikosketus, joka johtuu kohdistusvirheestä, vääntyneistä ruuveista tai liiallisista sivukuormista; tämä on nopein tapa tuhota molemmat osat.
- Eroosiota annostusvyöhykkeellä ja lentoreunoilla suuresta sulamisnopeudesta, mikä näkyy parhaiten vahvistetuissa yhdisteissä tai korkean lämpötilan hartseissa.
Oireet, jotka viittaavat kulumiseen
- Teho laskee 10 % tai enemmän samalla ruuvin nopeudella ja vastapaineella.
- Sulalämpötila alkaa vaihdella ilman asetusarvojen muutosta.
- Tuotteen paksuus vaihtelee, erityisesti muotin toisella puolella.
- Sulaneessa näkyy mustia pilkkuja tai tummia raitoja; kuluneisiin taskuihin juuttunut materiaali hajoaa ajan myötä.
- Ruuvitukokset, epätavallinen ääni tai korkea moottorin ampeerivirta ovat merkki mekaanisesta häiriöstä.
Ennaltaehkäisevän perushuollon rutiini
- Mittaa ruuvin ulkohalkaisija ja tynnyrin reiän halkaisija syöttö-, puristus- ja annostelualueilla 6–12 kuukauden välein materiaalista riippuen.
- Pidä kirjaa tehosta ruuvin kierrosta kohti; hidas laskeva trendi on luotettavampi kuin yksittäinen mittaus.
- Tyhjennä kone huolellisesti ennen sammuttamista, erityisesti käytettäessä PVC:tä tai muita syövyttäviä materiaaleja.
- Tarkista ruuvin reunojen pyöristyminen tai halkeamia ja piipun reikä naarmujen tai karkean pinnan varalta.
- Tarkista vaihteiston ja piipun välinen kohdistus ja varmista, että ruuvi on suora.
- Työskentele luotettavan varaosien toimittajan kanssa ja pidä vararuuvipiippusarja valmiina kriittisiä linjoja varten.
Säännöllinen huolto pidentää käyttöikää, mutta viime kädessä jokainen ruuvi- ja piippusarja saavuttaa rajan. Alan yleinen sääntö on, että nitrattu ruuvi kestää yhdestä kahteen vuotta hyvissä olosuhteissa; bimetalliruuvi voi kestää kolmesta viiteen vuotta tai kauemmin hiomakäytössä. Kun piipun reikää suurennetaan enemmän kuin noin 0,3 - 0,5 mm alkuperäisen mittasuhteen yli, uusi sovitettu sarja on yleensä taloudellisempi kuin kunnostus.
Ekstruuderin kuluminen ei ole hätätilanne; se on normaali tila, jota voidaan seurata, suunnitella ja hidastaa oikealla materiaalivalinnalla ja yksinkertaisella mittausrutiinilla.
Usein kysyttyjä kysymyksiä ekstruudereista
Nämä ovat kysymykset, joita operaattorit ja ostotiimit kysyvät useimmiten aloittaessaan suulakepuristuksen.
Mikä on suulakepuristimen yksinkertainen määritelmä?
Yksinkertaisesti sanottuna ekstruuderin merkitys muovituotannossa on kone, joka jatkuvasti sulattaa ja pumppaa muovimateriaalia muotin läpi pitkän tuotteen muodostamiseksi, jolla on vakio poikkileikkaus. Yhdellä lauseella: raaka-aine menee sisään toiselta puolelta, sula ja paineistettu materiaali tulee ulos toiselta ja ruuvi kuumennetun tynnyrin sisällä tekee työntämisen ja sekoittamisen. Samaa termiä käytetään metallien suulakepuristuksessa, mutta muovissa "ekstruuderi" tarkoittaa melkein aina ruuviekstruuderia, jossa on piippu ja pyörivä ruuvi.
Mitä eroa on ekstruuderin ja ruiskuvalukoneen välillä?
Ekstruuderi toimii jatkuvasti ja tuottaa loputtomasti profiileja, kalvoja, levyjä tai pellettejä. Ruiskuvalukone toimii ajoittain: se sulattaa polymeerin ruuvilla, ruiskuttaa sulatteen suljettuun muottiin, pitää paineen, avaa muotin ja työntää osan ulos. Monet prosessorit omistavat molemmat tyypit. Ruiskuvalukoneen ruuvipiippusarja on samanlainen, mutta yleensä lyhyempi ja suunniteltu edestakaisin liikkumiseen, joten sitä ei voi yksinkertaisesti korvata suulakepuristimen ruuvilla.
Mitä suulakepuristimen sisällä oleva ruuvi oikeastaan tekee?
Ruuvilla on kolme tehtävää: kuljettaa kiinteää materiaalia eteenpäin, sulattaa se ja nostaa painetta. Se näyttää yksinkertaiselta spiraalilta, mutta sen kanavan syvyys, lentokulma ja pituus määräävät, kuinka paljon lämpöä syntyy kitkasta, kuinka hyvin lisäaineet sekoittuvat ja kuinka vakaa ulostulo on. Pieni puristussuhteen muutos voi muuttaa sulan lämpötilaa useilla asteikoilla, minkä vuoksi ruuvia pidetään koneen sydämenä.
Mitä materiaaleja voidaan käsitellä suulakepuristimessa?
Useimmat kestomuovit: PE, PP, PVC, PS, ABS, PA, PET ja monet kopolymeerit sekä kumiyhdisteet ja tietyt elintarviketahnatuotteet elintarviketeollisuudessa. Rajoittavat tekijät ovat sulavirta, lämpöstabiilisuus ja piipun korroosio. Materiaalit, jotka hajoavat lähellä sulamispisteitään, kuten PVC, vaativat alhaisen leikkausvoiman ruuvit; materiaalit, joilla on erittäin korkea sulaviskositeetti, kuten PTFE, vaativat erityisiä mäntätyyppisiä laitteita tavallisen ruuvin sijaan.
Yksi ruuvi vai kaksoisruuvi: kumpi on parempi?
Kumpikaan ei ole yleisesti parempi; nämä kaksi tyyppiä vastaavat eri kysymyksiin. Jos työsi on yksinkertainen putkien tai kalvojen tuotanto, yksiruuvinen ekstruuderi on edullinen ja helppokäyttöinen. Jos joudut sekoittamaan pigmenttejä, täyteaineita tai kierrätettyä sisältöä polymeeriin tai syötät jauhetta pellettien sijaan, kaksoisruuviekstruuderi on tehokkaampi. Monet prosessorit ympäri maailmaa valitsevat PVC-jauheelle kartiomaisen kaksoisruuvin, koska se sulattaa hellävaraisesti suurella teholla. Termi "parempi" riippuu reseptistäsi, tuotantotavoitteestasi ja tuotteen toleransseista.
Kuinka kauan ekstruuderin ruuvit ja tynnyrit kestävät?
Käyttöikä vaihtelee alle yhdestä vuodesta yli viiteen vuoteen riippuen materiaalin hankaavasta ja syövyttävästä sisällöstä, tynnyrin lämpötilasta, ruuvin nopeudesta ja siitä, kuinka huolellisesti konetta huolletaan. Lasikuituvahvisteisten yhdisteiden käyttö nitridoidulla tynnyrillä aiheuttaa usein näkyvää kulumista yhden kauden aikana; samassa käytössä oleva bimetallinen volframikarbidivuori voi kestää useita kertoja pidempään. Älykäs menetelmä on mitata ruuvin halkaisija ja piipun reikä säännöllisesti ja vaihtaa sarja, kun teho putoaa tai paksuus vaihtelee.
Ekstruuderin käytännön määritelmä on jatkuva sulatus- ja pumppauskone, ja sen todellisen identiteetin päättää sen sisällä oleva ruuvipiippupari.
Ekstruuderin merkityksen ymmärtäminen ei edellytä polymeeritekniikan tutkintoa, mutta oikean mielen mallin se vaatii. Kun näet koneen jatkuvana viisivaiheisena putkilinjana: syöttö, sulatus, sekoitus, annostelu ja muotti, jokainen tietolehti, jokainen varaosaluettelo ja jokainen vianetsintäkeskustelu tulee läpinäkyvämmäksi.
Yli kolmen vuosikymmenen kokemuksella yksiruuvipiippujen, rinnakkaisten kaksois-, kartiomaisten kaksois-, planetaaristen ja bimetallisten ruuvipiippusarjojen tuotannosta yrityksemme toimittaa sekä yksittäisiä komponentteja että kokonaisia ruuvipiippuratkaisuja muovikoneiden valmistajille ja muovinjalostajien valmistajille. Jos nykyinen linjasi kärsii jännityksestä, epätasaisesta sulamisesta tai nopeasta ruuvin kulumisesta, lähetä meille koneen merkki ja tuotteen resepti, niin suosittelemme sekä koneellesi että budjettiisi sopivaa ruuvipiippusarjaa.
Laadukas ruuvi-piippupari on taloudellisin suorituskyvyn päivitys, jonka prosessori voi tehdä: se parantaa tuotannon vakautta, tuotteen toleransseja, energiatehokkuutta ja vaihtoväliä samanaikaisesti.
Valittu laakerinäyttö


 浙公网安备 33090202000520 号
