


Kirjoittaja: Weibo
Päivämäärä: Sep 15, 2026
Ekstruuderin merkitys: Tyypit, toimintaperiaatteet, sovellukset ja valintaopas
Ekstruuderin merkitys alkaa yhdestä yksinkertaisesta ideasta: ekstruuderi on kone, joka työntää materiaalia muotin läpi muotoillakseen sitä jatkuvasti. Muovinkäsittelyssä se tarkoittaa yleensä polymeeripellettien syöttämistä kuumennettuun tynnyriin, sulattamista pyörivällä ruuvilla ja sulatteen pakottamista kiinteän aukon läpi putken, kalvon, levyn, profiilin tai pellettien muodostamiseksi. Määritelmä kuulostaa lyhyeltä, mutta lause kattaa laajan perheen koneita, kompaktista kumiekstruuderista tehdaslattialla 40:1 rinnakkaiseen kaksoisruuvisekoituslinjaan. Insinöörit, hankintatiimit ja huoltoryhmät tulkitsevat kukin ekstruuderin merkityksen käyttämänsä koneen kautta, joten termiä kannattaa purkaa useasta näkökulmasta.
Tämä opas selittää suulakepuristimen merkityksen käytännössä: sanakirjan alkuperän, toimintaperiaatteen, pääruuvi- ja tynnyrikokoonpanot, ekstruusiolaitteistoon perustuvat sovellukset sekä ostajien kannalta tärkeät valinta- ja huoltonäkökohdat. Hyödynnämme myös vuonna 1990 perustetun kiinalaisen ruuvi- ja tynnyrivalmistajan Zhoushan Microwave Machineryn kokemuksia näyttääksemme, kuinka määritelmä muuttuu todellisiksi toimittajapäätöksiksi. Lopuksi sinun pitäisi pystyä selittämään, mikä suulakepuristin on, osoittamaan sen suorituskyvyn määräävät osat ja kysymään oikeat kysymykset, kun vertaat koneita tai varaosia.
Lyhyesti sanottuna suulakepuristimen merkitys teollisessa käytännössä on sulan tai pehmennetyn materiaalin jatkuvaa muovausta ruuvikäyttöisellä paineella muotin läpi, ja koneen sisällä oleva ruuvin ja piipun yhdistelmä määrää suurimman osan sen kyvystä ja kustannuksista.
Ekstruuderin merkitys: Sanakirjan määritelmän ulkopuolella
Sanakirjat määrittelevät suulakepuristimen "koneeksi, joka muotoilee materiaalia pakottamalla sen muotin läpi". Tämä lause kaappaa olennaisen liikkeen, mutta jättää ulkopuolelle koneen sisällä olevat olosuhteet. Tyypillinen muoviekstruuderi ei vain työnnä kylmää pellettejä reiän läpi. Sen on syötettävä materiaalia, tiivistettävä se, sulatettava se kitkan ja ulkoisen lämmön avulla, sekoitettava kaikki lisäaineet tai väriaineet, muodostettava painetta ja työnnettävä sitten homogeeninen sulate suulakkeen läpi, joka luo lopullisen poikkileikkauksen. Lyhyesti sanottuna suulakepuristimen merkitys laitesuunnittelussa muodostuu ruuvin, tynnyrin, lämmitysjärjestelmän, vaihteiston ja suulakkeen vaikutuksesta yhdessä, ei pelkästään suulakkeella.
Sanalla on pitkä kielihistoria. "Extruder" tulee latinasta suulakepuristaa , yhdistelmä esim (ulos) ja trudere (työntää). Tämä alkuperä selittää, miksi sama sana esiintyy hyvin eri aloilla. Elintarviketeollisuudessa ekstruuderi kypsentää ja muotoilee välipaloja ja rehua. Keramiikassa ja metallinkäsittelyssä suulakepuristimet pakottavat savea tai kuumennettuja aihioita muotin läpi. 3D-tulostuksessa pieni ekstruuderi syöttää ohuen filamenttinauhan kuumaan suuttimeen. Jokaisella näistä laitteista on sama periaate: paina materiaalia ja anna muotoillun aukon määrittää lopputuloksen.
Muovin käsittelyssä termi sisältää joitain erityisiä oletuksia, jotka on hyödyllistä tietää. Ensinnäkin ekstruuderi on jatkuva kone, kun taas ruiskuvalukone on syklinen. Toiseksi ekstruuderi viittaa koko koneeseen, kun taas termit "ekstruuderin ruuvi" ja "ekstruuderin piippu" viittaavat kahteen kriittisin komponenttiin sen sisällä. Kolmanneksi suulakepuristimen, jota usein kutsutaan ekstrudaatiksi, tuotos voi olla mitä tahansa valmiista putkesta puolivalmiisiin levyihin, jotka menevät jatkokäsittelyyn. Näiden erojen pitäminen mielessä helpottaa huomattavasti kommunikointia konetoimittajien kanssa, koska sama sana esiintyy tuoteluetteloissa, prosessidokumentaatioissa ja huolto-oppaissa hieman eri merkityssävyin.
Suulakepuristimen käytännön määritelmä riippuu siis kontekstista: koneenrakentajalle se on täydellinen prosessointilinja, komponenttien valmistajalle ruuvi- ja tynnyrikokoonpano ja laitoksen käyttäjälle laite, joka muuttaa raaka-aineen myyntikelpoiseksi tuotteeksi.
Ekstruuderin toiminta: Toimintaperiaate ja ydinkomponentit
Kun tiedät, mikä ekstruuderi on, seuraava ekstruuderin kerros tarkoittaa, kuinka se muuntaa kiinteän polymeerin jatkuvaksi sulateeksi. Prosessi noudattaa samaa loogista järjestystä lähes kaikissa ruuvikäyttöisissä ekstruudereissa. Ruuvi pyörii tiiviisti istuvan piipun sisällä luoden mekaanista kitkaa lämmittäessään ulkoa. Sulanut polymeeri kerääntyy sitten piipun päähän ja pakotetaan suutinraon läpi.
Ekstruusioprosessi askel askeleelta
- Ruokinta - Materiaali tulee tynnyriin suppilon kautta joko painovoiman tai voimasyöttimen avulla. Syöttökukku on yleensä vesijäähdytetty ennenaikaisen sulamisen ja siltojen muodostumisen estämiseksi.
- Kuljetus ja puristus - Ruuvikanava kuljettaa materiaalia eteenpäin. Kanavan syvyyden pienentyessä materiaali puristuu kokoon, poistaa ilmaa ja alkaa pehmentyä.
- Sulatus ja plastisointi - Ruuvin pyörimisestä aiheutuva kitkalämpö sekä tynnyrin lämmitysnauhat sulattavat polymeerin. Estolennot tai sekoituselementit parantavat sulatteen tasaisuutta.
- Mittaus ja paineistus - Viimeinen ruuviosa ohjaa ulostulonopeutta, tasoittaa paineen vaihteluita ja toimittaa tasaisen sulamislämpötilan päähän.
- Muotin muodostus - Sula kulkee seulapakkausten, katkaisulevyn ja sitten suulakkeen läpi, joka antaa ekstrudaatille sen lopullisen poikkileikkauksen ja koon.
- Jäähdytys ja jatkokäsittely - Muotin jälkeen tuote kalibroidaan, jäähdytetään, vedetään, leikataan tai kääritään sovelluksesta riippuen.
Ekstruuderin ydinkomponentit
Jokainen ekstruuderi, koosta tai valmistajasta riippumatta, sisältää seuraavat pääosat. Heidän roolinsa ymmärtäminen auttaa huoltohenkilöstöä ja ostajia vertailemaan koneita luottavaisin mielin.
| Komponentti | Toiminto | Vaikutus tuotteen laatuun |
|---|---|---|
| Ruuvi | Kuljettaa, puristaa, sulattaa ja sekoittaa materiaalia | Määrittää tehon, sulatteen laadun ja energiankulutuksen |
| Tynnyri | Ympäröi ruuvia ja siirtää lämpöä | Vaikuttaa lämpötilan säätöön ja ruuvin kulumissuojaan |
| Lämmitys- ja jäähdytysjärjestelmä | Säilyttää vaaditun lämpötilaprofiilin | Estää hajoamisen ja varmistaa sulatteen koostumuksen |
| Vaihteisto ja vetomoottori | Pyörittää ruuvia halutulla nopeudella ja vääntömomentilla | Asettaa maksimaalisen suoritustehon ja vääntömomentin vakauden |
| Katkaisulevy ja näyttöpaketti | Suodattaa lian ja kasvattaa painetta | Parantaa sulatteen puhtautta ja sekoittumista |
| Kuole | Muodostaa ekstrudaatin haluttuun muotoon | Määrittää mittatarkkuuden ja pinnan viimeistelyn |
Ostajille ja insinööreille ruuvi ja piippu ansaitsevat erityistä huomiota. Nämä kaksi osaa kuluvat toisiaan vasten korkeassa lämpötilassa ja paineessa, ja niiden seos, lämpökäsittely ja pinnan kovettuminen määräävät, kuinka kauan ekstruuderi voi toimia ennen huoltoa. Sekä ruuvia että tynnyriä valmistava Microwave Machineryn kaltainen valmistaja voi ohjata sovitusta, materiaalivalintaa ja pintakäsittelyä yhteensovitettuna järjestelmänä, mikä on käytännön etua vaihdettaessa komponentteja olemassa olevalla linjalla.
Ruuvin pituuden ja halkaisijan suhde: avainspesifikaatio
Suulakepuristimen teknisen merkityksen määrittävistä spesifikaatioista ruuvin pituuden ja halkaisijan suhde ansaitsee erityistä huomiota. L/D-suhde vertaa ruuvin työpituutta sen halkaisijaan, ja se vaikuttaa suoraan siihen, kuinka paljon sulamista, sekoittumista ja paineistamista ruuvi pystyy tuottamaan. Korkeampi L/D-arvo antaa normaalisti pidemmän viipymäajan ja paremman pehmityksen, minkä vuoksi suuren tehon ja seostuslinjoissa käytetään yleensä pidempiä ruuveja. Erilaiset ruuvikokoonpanot ovat kehittyneet eri L/D-sarjojen ympärille, ja niiden oikea lukeminen auttaa vertailemaan toimittajien tietolomakkeita. Alla olevassa pylväskaaviossa on yhteenveto tyypillisistä L/D-suhteista viidelle yleiselle suulakepuristimen ruuvikokoonpanolle.
Tyypillinen L/D-suhde ruuvikokoonpanon mukaan
Planeettaruuvi 18:1
Kartiomainen kaksoisruuvi 22:1
Yksi ruuvi yleinen 25:1
Yksiruuvinen putki tai kalvo 30:1
Rinnakkainen kaksoissekoitus 40:1
Kaavion lukeminen alhaalta ylöspäin paljastaa selkeän logiikan ekstruuderin merkityksen takana koneen suunnittelussa. Planeettakonfiguraatiolla on lyhin L/D, koska sen rullauskarat jakavat jännityksen suurelle pinnalle, joten se ei tarvitse pitkää piippua hyvän sulamislaadun saavuttamiseksi. Kartiomainen kaksoisruuvi pysyy myös kompaktina, mikä sopii sen tyypilliseen tehtävään pehmittää jäykkää PVC:tä alhaisessa käsittelylämpötilassa. Yleiskäyttöinen yksittäinen ruuvi toimii suhteessa 25:1, koska tämä geometria antaa luotettavan tasapainon useimmille pelleteille, joita syötät. Kun sovellus vaatii korkeampaa sulatelaatua, yhden ruuvin pituus ulottuu 30:1:een, kuten putki- ja kalvolinjoissa näkyy. Rinnakkainen kaksoisruuvi suhteessa 40:1 edustaa toista ääripäätä: pitkä piippu tarjoaa useita sekoitusvyöhykkeitä ja mahdollistaa syöttöaukkojen sijoittamisen piippua pitkin. Käytännössä L/D-suhde vaikuttaa myös asennuksen lattiapinta-alaan, tynnyrin lämmityskustannuksiin ja ruuvinpoistotoimenpiteisiin. Pidempi ruuvi tarkoittaa enemmän pintakosketusta, mikä lisää vaihteiston vääntömomenttivaatimuksia. Se tarkoittaa myös sitä, että tynnyrin valmistajan on ohjattava suoruutta suuremmalla pituudella, minkä vuoksi tarkkuustyöstökapasiteetilla on merkitystä pitkien tynnyrien tilaamisessa. Tämä on yksi syy, miksi kokeneet ostajat eivät vain pyydä suurinta saatavilla olevaa L/D:tä. Ne määrittelevät materiaalia vastaavan L/D:n, ruuviprofiilin ja loppupään varusteet. Tällainen yhteensopivuus on juuri siellä, missä ruuvin ja piipun valmistaja ansaitsee arvonsa. Seuraavan kerran, kun toimittaja tarjoaa ekstruuderin tai vaihtotynnyrin, tiedät, että L/D-numero on enemmän kuin mitta; se on ilmoitus siitä, kuinka paljon työtä kone on suunniteltu tekemään.
Ekstruuderin toimintaperiaate voidaan tiivistää seuraavasti: syöttö, puristus, sulatus, mittaus ja muoto; jokainen suppilon ja suulakkeen välinen komponentti on olemassa, jotta yksi näistä viidestä askelmasta olisi vakaampi.
Teollisuudessa käytettyjen ekstruuderien päätyypit
Ekstruuderiperhe luokitellaan yleensä ruuvigeometrian mukaan, ja jokainen tyyppi palvelee erilaista toiminta-aluetta. Näiden luokkien tunteminen syventää ymmärrystäsi ekstruuderin merkityksestä ja auttaa, kun luet valmistajan tuoteluetteloa.
Yksiruuviset ekstruuderit
Yksiruuvipuristimet ovat yleisin kokoonpano muovin käsittelyssä. Yksi ruuvi pyörii sileässä piipussa ja materiaali liikkuu eteenpäin spiraalikanavia pitkin. Tämä rakenne on taloudellinen, mekaanisesti yksinkertainen ja luotettava hyvin seostettujen pellettien käsittelyyn. Se hallitsee sovellutuksia, kuten putkien suulakepuristus, profiiliekstruusio, kalvopuhallus ja levyvalu, joissa tasainen teho ja lämpötila ovat tärkeämpiä kuin intensiivinen sekoitus. Yksi ruuvipiippu ekstruuderisovelluksiin sovitetaan tyypillisesti prosessiinsinöörin valitseman polymeerityypin, tehon ja L/D-suhteen mukaan.
 Modulaarisella rakenteella varustettu yksiruuvipuristin Tämä tynnyri sopii tavallisiin ekstruusioprosesseihin, kuten putkiin, profiiliin ja kalvoihin. Sen modulaarinen rakenne yksinkertaistaa huoltoa, kun taas seosteräsruuvit ja tarkka lämpötilan säätö tukevat tasaista sulatusta ja tehokasta tuotantoa. Näytä tuote →
Kaksoisruuviekstruuderit
Kaksoisruuvipuristimet käyttävät kahta rinnakkaista tai kartiomaista ruuvia, jotka kulkevat vierekkäin. Ne jaetaan edelleen yhdessä pyöriviin ja vastakkain pyöriviin tyyppeihin sekä toisiinsa ja ei-keskittyviin pareihin. Yhdessä pyörivät rinnakkaiset kaksoisruuvit ovat sekoituksen, masterbatch-tuotannon ja haihdutuksen työhevosia, koska ne tuottavat hallittua leikkausta ja itsepuhdistuvaa toimintaa. Kartiomaisilla kaksoisruuveilla on leveämpi juuri syöttöpäässä ja pienempi halkaisija poistopäässä, mikä antaa korkean puristussuhteen ilman materiaalin liiallista tiivistymistä; ne ovat klassisia valintoja PVC-putki- ja profiililinjoille. Kartiomainen kaksoisruuvi ja tynnyrikokoonpano on suunniteltu käsittelemään PVC:n pientä leikkausherkkyyttä säilyttäen samalla vakaan sulatteen kulkua suuttimeen.
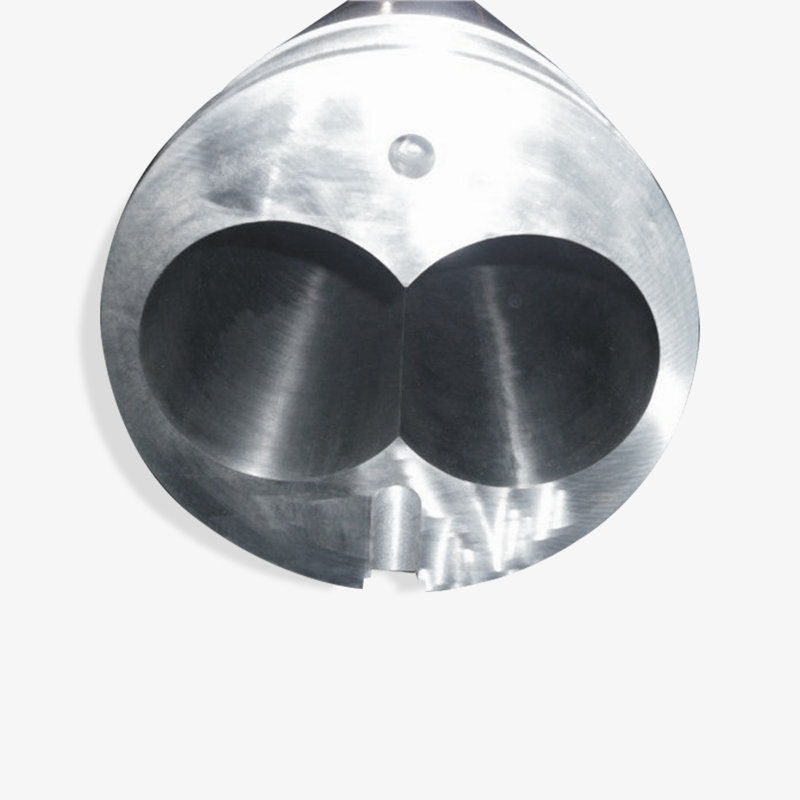 Kartiomainen kaksoisruuvi ja piippuasennelma PVC:lle Tämä kartion muotoinen kaksoisruuvi ja piippu, joka on suunniteltu matalan leikkausvoiman käsittelyyn, tarjoavat vakaan sulan suuttimeen. Se tarjoaa korkean puristussuhteen ja tasaisen sekoituksen, joten se on luotettava valinta PVC-putki- ja profiililinjoille. Näytä tuote →
Planeettaruuvipuristimet
Planeettaruuviekstruuderi yhdistää yhden keskeisen pääruuvin useisiin planeettaruuviin, jotka on järjestetty sen kehän ympärille. Planeettakarat pyörivät pääruuvin ja uritetun piipun välissä luoden suuren pintakosketuksen ja hellävaraisen leikkausvoiman. Tämä järjestely sopii erinomaisesti lämpöherkille materiaaleille, erityisesti jäykille PVC:lle ja muille yhdisteille, jotka hajoavat suuren leikkausvoiman vaikutuksesta. Koska sekoitus tapahtuu useissa pienissä kosketuspisteissä, sulamislämpötila pysyy alhaisena ja lisäaineet jakautuvat erittäin tasaisesti.
Männän ja männän suulakepuristimet
Mäntäekstruudereissa ja mäntäekstruudereissa ei käytetä pyörivää ruuvia. Ne työntävät materiaalia edestakaisin liikkuvalla männällä, joka on hyödyllinen erittäin suurimolekyylipainoisille polymeereille, kumiaihioille ja tietyille ruokatahnoille, jotka eivät kestä ruuvisekoitusta. Niiden tuotto on epäyhtenäisempi kuin ruuvikoneiden, mutta ne käsittelevät vaikeita materiaaleja luotettavasti ja niitä löytyy usein erikoistuneilta tuotantolinjoilta, joissa paine, ei sekoittaminen, on päävaatimus.
Ekstruuderityyppien vertailu
Alla olevassa taulukossa on likimääräiset viitealueet kullekin kokoonpanolle. Todelliset arvot riippuvat materiaalista, ruuvin rakenteesta ja linja-asennosta, joten käytä sitä lähtökohtana ostospesifikaatioiden sijaan.
| Kirjoita | Yhteinen ruuvin nopeus | Tyypillinen L/D | Soveltuu parhaiten |
|---|---|---|---|
| Yksi ruuvi | 20-120 rpm | 25-30:1 | Putket, profiilit, kalvot, levyt, vakiopelletit |
| Rinnakkainen kaksoisruuvi | 200-600 rpm | 32-48:1 | Sekoittaminen, masterbatch, haihtuvien poisto |
| Kartiomainen kaksoisruuvi | 10-60 rpm | 18-25:1 | PVC-putki, profiilit, levyt |
| Planeettaruuvi | 10-50 rpm | 16-20:1 | Lämmönherkät materiaalit, PVC-yhdisteet |
| Ram-ekstruuderi | Ei ruuvikiinnitteinen | Ei sovellu | UHMWPE, kumiaihiot, tahnat |
Tarvitsemasi suulakepuristimen tyyppi määräytyy vähemmän merkin ja enemmän materiaalin, vaaditun leikkausnopeuden ja loppupään tuotteen muodon mukaan. Siksi toimittajat kysyvät reseptiäsi ennen kuin he lainaavat konetta.
Ekstruuderisovellukset eri toimialoilla
Ekstruuderin merkitys pysyy abstraktina, kunnes linkität sen todellisiin tuotteisiin. Koneella valmistetaan lähes kaikkia puolivalmiita muovituotteita jatkuvassa muodossa, ja se palvelee myös kumi-, metalli-, keramiikka- ja elintarviketeollisuutta sovitettuina versioina. Yhteinen lanka on aina sama: materiaali pakotetaan muotin läpi ja saa kiinteän poikkileikkauksen.
- Putket ja profiilit - PVC-, PE- ja PP-putket vesihuoltoon, viemäriin ja kaasun jakeluun sekä ikkunaprofiilit, ovenkarmit ja koristelistat.
- Filmi ja arkki - Puhallettu kalvo pakkausta varten, valukalvo ja lämpömuovauslevy tarjottimia, kuppeja ja rakkuloita varten.
- Sekoittaminen ja pelletointi - Kaksoisruuvilinjat, jotka sekoittavat lisäaineet, täyteaineet ja väriaineet homogeenisiksi pelleteiksi.
- Vaahto tuotteet - EPE-helmi puuvillavaahtolevy, XPS-eristelevy ja muut kemiallisesti puhalletut vaahdot.
- Johto ja kaapeli - Ekstruusiopinnoite, joka levittää eristys- ja vaippakerrokset johdinsydämille.
- Kumituotteet - Kumiekstruuderit syöttävät nauhamaisia tai profiloituja aihioita ennen vulkanointia.
- Ruoka ja rehu - Ruoanlaittoekstruuderit muotoilevat välipaloja, aamiaismuroja ja lemmikkieläinten ruokaa.
- 3D-tulostus - Pieni filamenttiekstruuderi sulattaa ja laskee muovikerroksia.
Esimerkiksi vaahtoekstruusiossa erityinen EPE-vaahtoekstruusioruuvi ja -säiliö on suunniteltu erityisellä sekoitus- ja sulatteen jäähdytysgeometrialla säätelemään sulatteen sisällä olevaa kaasufaasia. Tämä yksityiskohta osoittaa, miksi yleinen ekstruuderin merkitys ei riitä varaosia valittaessa: ruuvin geometrian on vastattava prosessikemiaa, ei vain konemallia.
Käyttöalueet ja tyypilliset ruuvikokoonpanot
Seuraava taulukko tarjoaa nopean viittauksen siihen, mikä ekstruuderityyppi on yleisesti valittu eri tuotesegmenteissä. Todelliset konemallit vaihtelevat, joten pidä arvot toimialasuuntautuneena mieluummin kuin lopullisena suunnittelulaskelmana.
| Sovellus | Tyypillinen lähtö | Yleinen ruuvityyppi | Kriittinen prosessivaatimus |
|---|---|---|---|
| Vesiputki | 200-1000 kg/h | Yksi ruuvi or conical twin | Vakaa paksuus, alhainen geelimäärä |
| PVC-ikkunaprofiili | 100-500 kg/h | Kartiomainen kaksoisruuvi | Tasainen fuusio, alhainen hajoaminen |
| Sekoittaminen masterbatch | 500-3000 kg/h | Rinnakkainen kaksoisruuvi | Korkea dispersio, itsepuhdistuva |
| EPE vaahtomuovilevy | 80-300 kg/h | Erityinen yksiruuvi sekoitustapeilla | Umpisolurakenne, sulajäähdytys |
| Kumiletkuaihio | 50-400 kg/h | Kumiekstruuderin ruuvi | Matala lämpötilan nousu, yhtenäinen muoto |
Jokainen suulakepuristussovellus muuttuu tietyksi ruuvi- ja tynnyrisuunnitteluksi; putket, kalvot, vaahdot ja yhdisteet näyttävät yleiskaaviossa samanlaisilta, mutta vaativat käytännössä hyvin erilaisen ruuvigeometrian.
Ekstruuderin valitseminen: Ostajien valintakriteerit
Ekstruuderin valinta on tekninen ja taloudellinen päätös. Ostoryhmät keskittyvät usein hintaan ja toimitukseen, kun taas tuotantoinsinöörit keskittyvät sulatteen laatuun ja vakauteen. Täydellisen valintaprosessin pitäisi tyydyttää molempia osapuolia. Alla olevat säännöt pätevät riippumatta siitä, oletko ostamassa täydellisen suulakepuristuskoneen tai vaihtoruuvi- ja piippusarjan.
Viisi valintaa ohjaavaa tekijää
- Materiaalin tyyppi - Polymeeriperhe, lisäaineet ja tarvittava prosessointiikkuna määräävät ruuvin geometrian ja piipun materiaalin.
- Tuotantonopeus - Mitattu kiloina tunnissa, ei moottorin tehona, koska ruuvin rakenne ja piipun tilavuus asettavat todellisen rajan.
- Lopputuotteen geometria - Putket, kalvot, profiilit, levyt ja pelletit asettavat kukin eri suutin-, jäähdytys- ja vetovaatimukset.
- Käytä ympäristöä - Hankaavat täyteaineet, kierrätysmateriaali ja korkeat käyttölämpötilat nopeuttavat ruuvien ja tynnyrien kulumista.
- Teho ja infrastruktuuri - Käytettävissä oleva jännite, jäähdytysvesi, paineilma ja lattiatila vaikuttavat kaikki lopulliseen konevalintaan.
Viitekehys toimittajaehdotusten vertailua varten
Kun toimittaja lähettää sinulle tarjouksen, tekniset tiedot sisältävät yleensä seuraavat parametrit. Alla olevat kortit näyttävät viisi numeroa, joita sinun tulee vertailla eri tarjousten välillä.
Materiaali
PE, PP, PVC, PA tai yhdiste
PE, PP, PVC, PA tai yhdiste
Lähtö
Tavoite kg/h ja ruuvin nopeus
Tavoite kg/h ja ruuvin nopeus
L/D suhde
Valittu prosessityypin mukaan
Valittu prosessityypin mukaan
Puristussuhde
Tyypillinen vaihteluväli 2:1 - 4:1
Tyypillinen vaihteluväli 2:1 - 4:1
Ruuvien materiaali
Nitrattu tai bimetalli
Nitrattu tai bimetalli
Materiaalien yhteensopivuus on etusijalla. Pehmeälle PVC:lle suunniteltu ruuvi ei tuota samaa sulamislaatua korkeatiheyksisen polyeteenin kanssa, ja pelleteille tarkoitettu ruuvi voi kamppailla jauheen tai hionnan kanssa. Tuotantokohde sulkee pois monet koneet: 60 mm:n yksiruuvipuristin ei voi kilpailla 75 mm:n rinnakkaisen kaksoisruuvin kanssa tehosta riippumatta moottorin tehosta. L/D-suhdetta ja puristussuhdetta tulee ehdottaa tuotteesi perusteella, ei vakioluettelon perusteella, koska putki, kalvo ja profiili vaativat kaikki erilaiset sulamiskäyrät. Lopuksi ruuvin materiaali ja pintakäsittely osoittavat, kuinka paljon huoltoa kannattaa budjetoida tuleville vuosille.
Yksi ruuvi tai kaksoisruuvi: nopea kahden sarakkeen tarkistus
Jos olet vielä päättämässä kahden yleisimmän kokoonpanon välillä, tämä yksinkertainen vertailu voi ohjata keskustelua toimittajasi kanssa.
| Valitse yksiruuvipuristin, kun... Materiaalisi saapuu hyvin sekoitettuina pelleteinä, tuotto alle 800 kg/h on hyväksyttävä, toiminnan yksinkertaisuus ja pienemmät alkuinvestoinnit ovat etusijalla ja lopputuotteena on standardipolymeereistä valmistettu putki, profiili, kalvo tai levy. | Valitse kaksoisruuviekstruuderi, kun... Syötät jauhetta tai reseptiä lisäaineilla, tarvitset suurta dispersiota tai haihdutusta, käsittelet jäykkää PVC:tä alhaisella leikkausvoimalla tai sekoitat masterbatsin useiden satojen kilojen tunnissa. |
Myös tavarantoimittajan kokemuksella on väliä. Valmistajalla, joka toimittaa OEM- ja jälkimarkkinakäyttäjiä useisiin maihin, on todennäköisemmin dokumentoituja ratkaisuja yleisiin ongelmiin, kuten silloittumiseen, jyrkkyyteen tai ennenaikaiseen ruuvien kulumiseen. Esimerkiksi Microwave Machinery on toimittanut ruuvi- ja tynnyrikomponentteja markkinoille, mukaan lukien Yhdysvaltoihin, Saksaan, Dubaihin, Vietnamiin ja Thaimaahan vuodesta 1990 lähtien, mikä antaa insinööritiimille laajaa palautetta todellisista suulakepuristuslinjoista, jotka toimivat erilaisissa ilmasto-, raaka-aine- ja kuljettajan taitotasoissa.
Älä koskaan valitse suulakepuristinta pelkän tuotannon kilogramman hinnan perusteella. ruuvin ja piipun erittely, toimittajan prosessikokemus ja myynnin jälkeinen tuki ratkaisevat todelliset omistuskustannukset viiden vuoden aikana.
Ekstruuderin huolto: Ruuvin ja piipun suojaaminen
Jatkuvasti kolmessa vuorossa käyvä ekstruuderi kohtaa aggressiivisia olosuhteita: hankaavia täyteaineita, korkeita tynnyrin lämpötiloja ja syklistä lämpörasitusta. Ruuvi ja piippu käsitellään siksi vaihdettavina kulutusosina, ei pysyvinä komponentteina. Niiden käyttöikä riippuu käsitellystä materiaalista, ruuvin rakenteesta, metallurgiasta ja huoltorutiineista.
Yleisiä merkkejä siitä, että ruuvi tai piippu vaatii huomiota, ovat lähtöpaineen vaihtelut, sulamislämpötilan nousu, huono pinnan laatu, mustat täplät tai äkillinen suorituskyvyn lasku. Yksinkertainen sääntö on mitata ruuvin halkaisija ja piipun reikä jokaisella suunnitellulla huoltopysähdyksellä ja verrata niitä valmistajan toleranssitaulukkoon. On myös syytä muistaa, että modulaarinen rakenne voi parantaa ylläpitoa: syöttöosat, tynnyrisegmentit ja jopa ruuvielementit voidaan vaihtaa yksitellen koko komponentin vaihtamisen sijaan, mikä vähentää sekä seisokkeja että kustannuksia. An esimplanation of how modular design improves the maintenance efficiency and production performance of the extruder single barrel system tarjoaa käytännön esimerkin tästä lähestymistavasta.
Kulutussuoja on toinen ostopäätös, joka kuuluu ylläpitobudjettiin. Nitratut ruuvit käsittelevät vakiomateriaaleja, kun taas bimetallitynnyri kulutusta kestävällä metalliseosvuorella pidentää käyttöikää, kun linja käsittelee täytettyä tai kierrätettyä materiaalia. Tynnyrin vaihtaminen maksaa paljon enemmän kuin oikean vuorauksen valitseminen alussa, minkä vuoksi kokeneet OEM-valmistajat kysyvät reseptiä ennen kuin he viimeistelevät komponenttimäärittelyn.
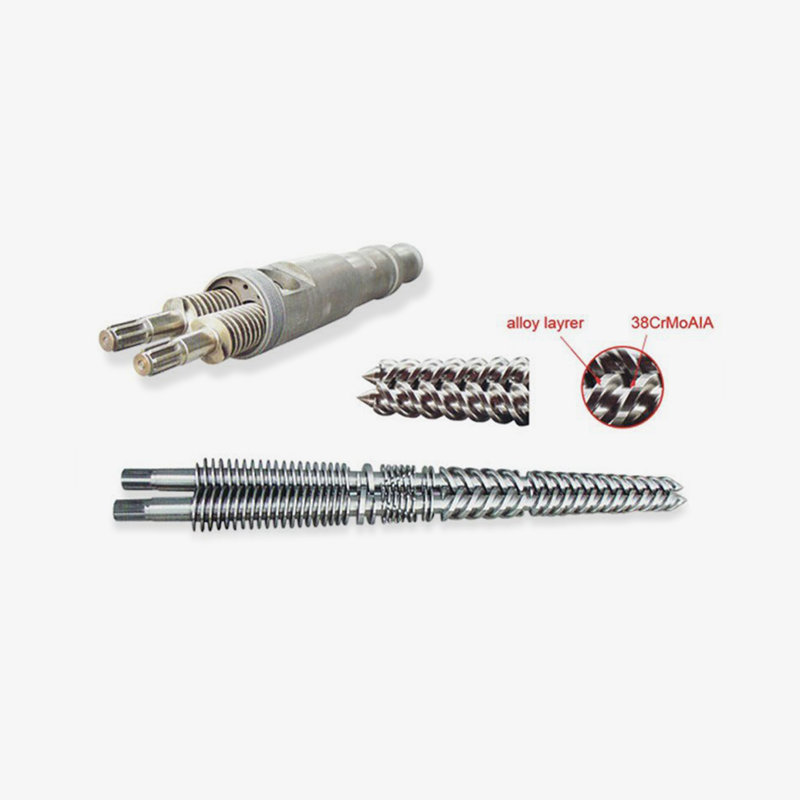 Bimetallitynnyri kulutusta kestävällä metalliseosvuorella Bimetallinen sisäkerros pidentää käyttöikää käsiteltäessä täytettyjä, kierrätettyjä tai teknisiä muoveja. Tarkkuustyöstö vähentää kitkaa ja energiankulutusta, mikä tekee tästä tynnyristä kestävän päivityksen vaativiin suulakepuristussovelluksiin. Näytä tuote →
Suulakepuristuksen kannattavin huoltotoimenpide on ennaltaehkäisy: valitse oikea metallurgia, tarkkaile ruuvi- ja piippuvälysyksiä säännöllisesti ja vaihda kuluvat osat ennen kuin ne vahingoittavat vaihteistoa tai alavirtalaitteita.
Ekstruuderien valmistajat, toimittajat ja tukkukauppiaat: mitä etsiä
Koska suulakepuristimet on rakennettu ruuvi- ja tynnyriteknologian ympärille, toimittajasi laatu on yhtä tärkeä kuin koneen suunnittelu. Termi "ekstruuderin valmistaja" voi viitata yritykseen, joka rakentaa täydellisiä suulakepuristuskoneita, kun taas "ruuvi- ja tynnyritoimittaja" kuvaa komponenttien valmistajaa, joka syöttää näitä koneita. Monet suulakepuristuslinjojen rakentajat ostavat ruuvit ja tynnyrit erikoistuneilta toimittajilta, minkä vuoksi ruuvi- ja tynnyrivalmistaja, kuten Microwave Machinery, voi olla strateginen kumppani koneenvalmistajille, integraattoreille ja jakelijoille.
Muovikoneteollisuudessa sama yritys toimii usein valmistajana, toimittajana ja tukkukauppiaana eri kanavien kautta. OEM-tehdas ostaa komponentteja määrällisesti, alueellinen edustaja jälleenmyyntiä varten ja loppukäyttäjätehdas ostaa varaosia epäsäännöllisin väliajoin. Osaavien komponenttien valmistajan tulee pystyä palvelemaan kaikkia kolmea tilaa: volyymituotantoa yhdenmukaisilla toleransseilla, mukautettua suunnittelua OEM-malleille ja huoltopalvelua vaihtotilauksille. Esimerkiksi Microwave Machineryllä on yli 10 000 neliömetrin konepaja, yli 60 työntekijää ja vientiä esimerkiksi Yhdysvaltoihin, Saksaan, Dubaihin, Vietnamiin ja Thaimaahan. Nämä mittakaavasignaalit ovat merkityksellisiä, koska ne osoittavat, että yritys hallitsee pitkiä toimitusketjuja ja laatudokumentaatiota yhtenäismarkkinoiden tason ulkopuolelle.
Kun arvioit potentiaalista suulakepuristimen toimittajaa, pyydä kolme asiakirjaa: ruuvin ja piipun materiaalitodistus, toleranssitarkastusraportti ja viiteluettelo asiakkailta omassa sovelluksessasi. Valmistajan, joka on palvellut tuotantotyyppiäsi vuosia, on helpompi työskennellä kuin sellaisen, joka ymmärtää vain yleiskäyttöisiä yksiruuvikoneita. Voit tarkastella yrityksen profiilia ja tuoteluokkia osoitteessa valmistajan virallinen verkkosivusto ymmärtää saatavilla olevien ruuvi-, piippu- ja koneratkaisujen valikoimaa.
Kutsutpa heitä ekstruuderien valmistajiksi, ruuvi- ja tynnyritoimittajiksi tai koneiden tukkukauppiaiksi, ratkaisevat kriteerit ovat samat: tuotantokapasiteetti, laadunvalvonta, sovelluskokemus ja halukkuus suunnitella komponentteja asiakkaan reseptin mukaan.
Usein kysyttyjä kysymyksiä ekstruuderin merkityksestä ja valinnasta
Mitä ekstruuderin merkitys kattaa yksinkertaisessa lauseessa?Yhdessä lauseessa ekstruuderi on kone, joka jatkuvasti sulattaa ja työntää muovia tai muuta työstettävää materiaalia muotin läpi yhtenäisen muodon luomiseksi. Tehdaskielellä se on laite, joka muuttaa pelletit tai jauheet putkeksi, kalvoksi, levyksi, profiiliksi tai taas pelleteiksi. |
Onko ekstruuderi sama kuin ruiskuvalukone?Ei. Ekstruuderi käy jatkuvasti valmistaakseen pitkiä, vakiopoikkileikkaukseltaan tuotteita, kun taas ruiskupuristuskone täyttää suljetun muotin syklillä erillisellä osalla. Molemmilla koneilla on samanlainen ruuvi- ja piipputekniikka, mutta niiden teho, ohjauslogiikka ja työkalut ovat erilaisia. |
Mitä eroa on yksiruuvin ja kaksiruuvin ekstruuderin välillä?Yksiruuvipuristin käyttää yhtä ruuvia materiaalin kuljettamiseen, sulattamiseen ja mittaamiseen, ja se toimii parhaiten esisekoitettujen pellettien kanssa. Kaksoisruuviekstruuderissa käytetään kahta vaihdetta sovitettua ruuvia, jotka lisäävät sekoittumista, itsepuhdistuvuutta ja viipymisajan hallintaa, minkä vuoksi se on suositeltava yhdistelyyn, PVC-jauheen käsittelyyn ja reaktiiviseen ekstruusioon. |
Mitä materiaaleja ekstruuderi voi käsitellä?Useimmat kestomuovit voidaan suulakepuristaa, mukaan lukien PE, PP, PVC, PS, ABS, PA ja PET. Ekstruuderit käsittelevät myös kumiyhdisteitä, elintarviketaikinoita, keraamista tahnaa ja tiettyjä metalleja erikoismuodoissa. Rajoittava tekijä on yleensä ruuvi- ja piippurakenne, koska jokaisella materiaalilla on tietty käsittelylämpötila ja leikkaustoleranssi. |
Kuinka kauan suulakepuristimen ruuvi ja piippu kestävät?Käyttöikä vaihtelee noin kahdesta kahdeksaan vuoteen riippuen materiaalista, ruuvin nopeudesta, piipun vuorauksesta ja huoltorutiineista. Erittäin hankaavat lasikuitua tai kalsiumkarbonaattia sisältävät yhdisteet voivat kuluttaa nitridoitua tynnyriä muutamassa vuodessa, kun taas bimetallitynnyri voi kestää paljon pidempään samoissa olosuhteissa. |
Mitä L/D-suhde tarkoittaa suulakepuristimessa?L/D-suhde on ruuvin työpituus jaettuna ruuvin halkaisijalla, ilmaistuna lukuina, kuten 25:1 tai 40:1. Se osoittaa, kuinka paljon aikaa materiaali viettää tynnyrin sisällä sulatukseen, sekoitukseen ja paineen muodostukseen. Korkeampi L/D yleensä parantaa sulatteen laatua, mutta lisää kustannuksia, tehonkulutusta ja lattiatilaa. |
Ekstruuderin merkityksen ymmärtäminen komponenttitasolla on paras suoja väärän koneen ostamista vastaan: ruuvi ja piippu, ei tuotenimi, ratkaisevat, toimiiko suulakepuristuslinjasi kitkattomasti pitkällä aikavälillä.
Ekstruuderin merkitys kasvaa sanakirjalauseesta täydelliseksi tekniseksi kuvaksi, kun yhdistät koneen määritelmän sen ruuveihin, tynnyreihin, lämpötilavyöhykkeisiin ja sovelluksiin. Ruuvi ja piippu pysyvät tuottavuuden ja osien laadun päättävinä osina, joten ostajien tulee arvioida niitä yhtä huolellisesti kuin vaihdelaatikkoa tai moottoria. Olitpa uutta linjaa suunnitteleva OEM, varaosaluetteloa rakentava jakelija tai luotettavaa korvaavaa huoltopäällikkö, varmista ensin ekstruuderin osaamisesi ja valitse sitten kumppani, joka voi muuntaa tiedon yhteensopiviksi komponenteiksi.
Selkein tapa toteuttaa suulakepuristimen merkitys on aloittaa materiaalista ja tuotteesta, jonka haluat valmistaa, ja siirtyä sitten taaksepäin ruuvigeometriaan, tynnyrin spesifikaatioihin ja toimittajan ominaisuuksiin, jotka toimittavat nämä tuotokset luotettavasti vuosien ajan.
Valittu laakerinäyttö


 浙公网安备 33090202000520 号
